 +86-15052135118


 연락하기

M8 x 30 속성 등급 8.8 육각 볼트의 수신 배치는 ISO 898-1 준수 인증서와 함께 도착합니다. 돋보기를 보면 머리 부분에 클래스 표시가 없습니다. 스레드 링 게이지의 이동 금지 쪽이 두 번 완전히 회전합니다. 패스너 검사가 단순한 서류 작업이 아닌 물리적 게이트가 되는 순간입니다.
이 안내서는 볼트, 나사 및 앵커를 사용하기 전에 확인해야 하는 검사관, 프로젝트 엔지니어 및 설치 계약자를 위해 작성되었습니다. 검사할 5가지 기능 그룹, 신뢰할 수 있는 판독값을 제공하는 도구, 실패 모드를 나타내는 시각적 단서, 모든 로트에서 반복할 수 있는 순서를 다룹니다. 이 접근 방식은 건축 및 경공업 조립에 사용되는 탄소강 패스너, 스테인레스강 나사, 확장 앵커 및 시멘트 나사에 적용됩니다.
잘 운영되는 패스너 검사 계측 실험실이 필요하지 않습니다. 보정된 게이지, 깨끗한 샘플, 메모리 대신 게시된 표준에 따른 통과/실패 규칙이 필요합니다.
패스너 검증의 5가지 기능 그룹
패스너에 대한 모든 견고한 검사는 동일한 전제에서 시작됩니다. 즉, 5개의 기능 그룹이 확인될 수 있는 경우에만 부품이 허용됩니다.
- 재료 식별에는 강철 등급, 스테인레스 스틸 등급, 코팅 화학 및 열처리 상태가 포함됩니다.
- 형상에는 자체 드릴 나사의 길이, 직경, 나사산 피치, 헤드 모양, 드라이브 홈 깊이 및 포인트 형태가 포함됩니다.
- 기계적 특성에는 경도, 인장 강도, 내력, 경화 패스너의 수소 취성 징후 없음 등이 포함됩니다.
- 표면 상태에는 도금 피복, 접착, 균열, 녹, 나사 측면 손상 등이 포함됩니다.
- 추적성에는 부품을 재료 인증서에 연결하는 속성 클래스 스탬프, 로트 번호 및 제조업체 코드가 포함됩니다.
각 그룹은 다음 그룹에 정보를 제공합니다. 마킹으로 등급을 확인하고, 경도로 확인하고, 형상으로 적합성을 결정하고, 표면 상태로 코팅 수명을 예측합니다.
패스너 검사는 정의된 허용 기준에 대해 측정 가능한 물리적 특성을 체계적으로 비교하는 것입니다. 검증할 수 없는 부품이 중요한 어셈블리에 들어가는 것을 방지하기 위해 존재합니다.
방어 가능한 답변을 제공하는 도구 및 허용 한도
진지한 검사와 가볍게 보는 것의 차이는 툴링입니다. 각 기능 그룹에는 기본 도구와 명확한 실패 신호가 있습니다.
| 특징 | 기본 도구 | 일반적인 결함 | 합격 확인 |
| 스레드 피치 | 스레드 피치 gauge | 혼합 또는 압연 피치 | 블레이드가 스레드 사이에 깔끔하게 위치함 |
| 스레드 크기 | Go / No-Go 링 게이지 | 벗겨졌거나 너무 큰 실 | 고사이드는 전체 길이를 달린다. No-Go는 2턴 이내에 정지합니다. |
| 길이와 직경 | 디지털 캘리퍼스 | 공차를 벗어난 생크 | 도면 또는 ISO 4759-1 제한 내에서 |
| 경도 | 로크웰 테스터 | 소프트 케이스 또는 부서지기 쉬운 코어 | 8.8 등급: 22~32HRC; 10.9: 32~39HRC |
| 코팅 두께 | 자기 코팅 게이지 | 얇은 아연 또는 누락된 층 | 전기아연 5~8 미크론; 용융 45~85미크론(일반) |
| 견고함 | 토크 렌치 | 토크 부족 또는 토크 초과 | 설치 토크 값과 일치 |
ISO 898-1은 헤드 마킹을 경도 또는 전체 인장 테스트로 검증할 수 있는 최소 인장 강도와 연결합니다.
일반적인 ISO 898-1 속성 클래스의 최소 인장 강도.
8.8 볼트의 경도 판독값이 28HRC이면 해당 부품은 합격입니다. HRC가 20이면 헤드에 8.8 표시가 있어도 로트를 거부합니다.
실패 모드와 이를 드러내는 시각적 단서
패스너 오류로 인해 가동 중단이 발생하기 전에 물리적 증거가 남습니다. 아래의 단서는 차원 패스에서 들어오는 수표를 서비스 수명 평결로 바꿉니다.
- 풀림: 와셔와 너트 면 사이의 확인 표시가 이동했거나 토크 판독값이 지정된 범위 아래로 떨어졌습니다.
- 수소 취성: 종종 설치 또는 도금 후 24~72시간 이내에 도금 경화 나사에서 넥킹 없이 깨끗한 파손이 발생합니다.
- 피로: 나사산 뿌리 또는 표면 흠집에서 시작되는 파손면의 해변 표시.
- 과부하: 연성 강철 볼트에 눈에 보이는 네킹과 컵콘 콘 파손이 있습니다.
- 부식: 헤드 아래의 붉은 녹, 백색 아연 부식, 구멍 또는 틈새 공격.
- 나사산 벗겨짐: 나사산 측면 변형, 금속 번짐, 장착 전에 너트가 멈춤.
논쟁의 여지가 있는 패스너 파손에서 파손면은 현장에서 가장 귀중한 증거입니다. 샘플을 절단하고 파손 표면을 보호하며 실험실 분석을 위해 파손된 부분을 보관합니다.
패스너 유형별 검사 차이점
각 패스너 카테고리에는 탄소강의 아연 코팅, 스테인리스강의 등급 식별, 앵커의 설치 증거, 시멘트 나사의 절단 형상 등 서로 다른 검사 우선순위가 필요합니다.
탄소강 및 코팅 나사
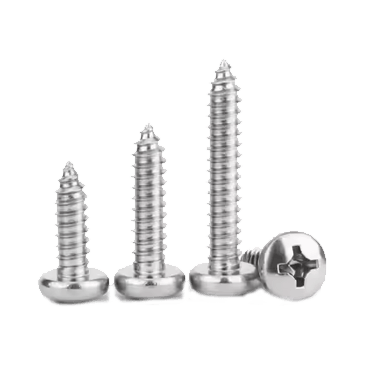
4.8 및 8.8 등급의 탄소강 나사는 건식 벽체, 목재 및 경강 연결부를 지배합니다. 먼저 아연 코팅을 검사하십시오. 흐릿하고 고르지 않거나 벗겨진 아연은 일반적으로 얇은 도금 또는 잘못된 전처리를 나타냅니다. 1000MPa 이상의 경화 패스너에서는 수소 손상 지연에 대한 일반적인 경고 신호인 머리 근처의 갈라진 도금을 확인합니다. 로트의 서로 다른 위치에서 채취한 두 샘플의 경도를 확인합니다.
스테인리스 나사: SUS304 및 SUS410
스테인레스 스틸 나사는 먼저 등급 확인이 필요합니다. 오스테나이트계 SUS304는 자성이 약하고 부드럽습니다. 마르텐사이트 SUS410은 자성을 띠며 금속에 구멍을 뚫기 위해 경화될 수 있습니다. 자석은 빠른 분류 방법이지만 완전한 재료 테스트는 아닙니다. 등급 인증서와 자석이 일치하지 않는 경우 로트를 거부하고 공급업체에 긍정적인 재료 식별 보고서를 요청합니다.
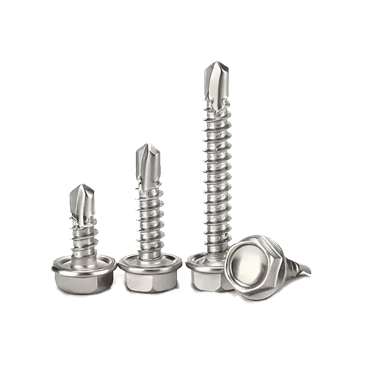
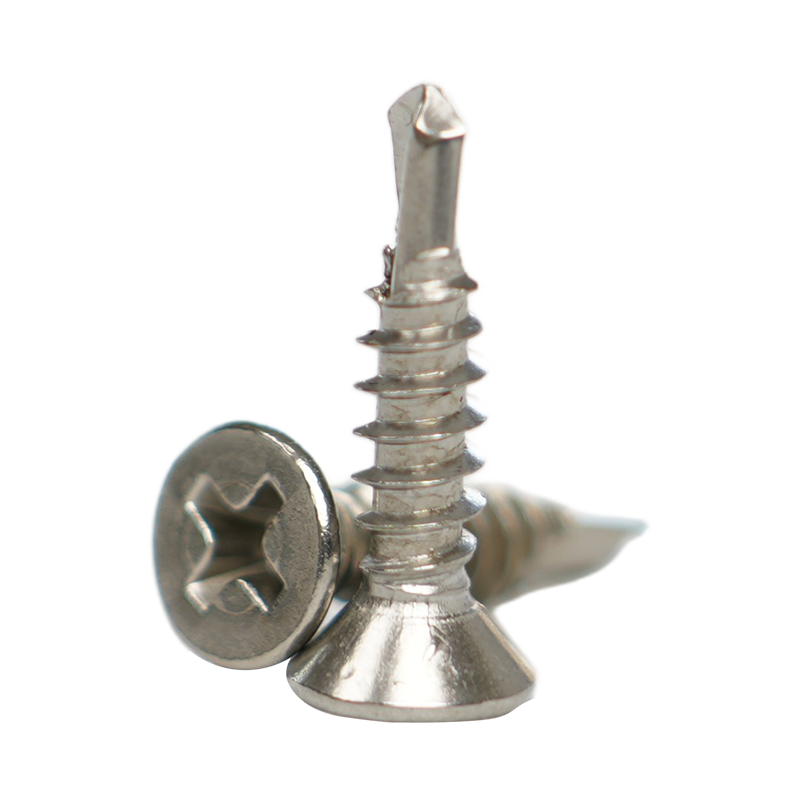 열처리된 SUS410 접시형 셀프 드릴링 나사 강화된 SUS410 플랫헤드 셀프 드릴링 나사는 강철 구조물 및 커튼월에 적합합니다. 자기 마르텐사이트 등급은 주변 텍스트에서 배치를 승인하기 전에 자성을 통해 스테인리스강 등급을 검증하는 것에 대해 논의할 때 이상적입니다. 제품보기 →
확장 앵커 및 웨지 앵커
앵커 검사는 설치 증거에 중점을 두어야 합니다. 풀기 전에 볼트 직경, 드릴 비트 일치, 매립 깊이 및 토크를 확인하십시오. 확장 영역에 나사산이 으스러지거나, 와셔가 없거나, 슬리브에 눈에 보이는 균열이 있는 웨지 앵커를 거부합니다.
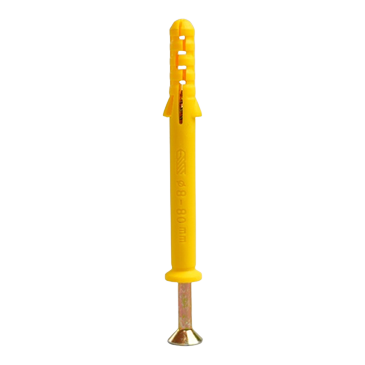
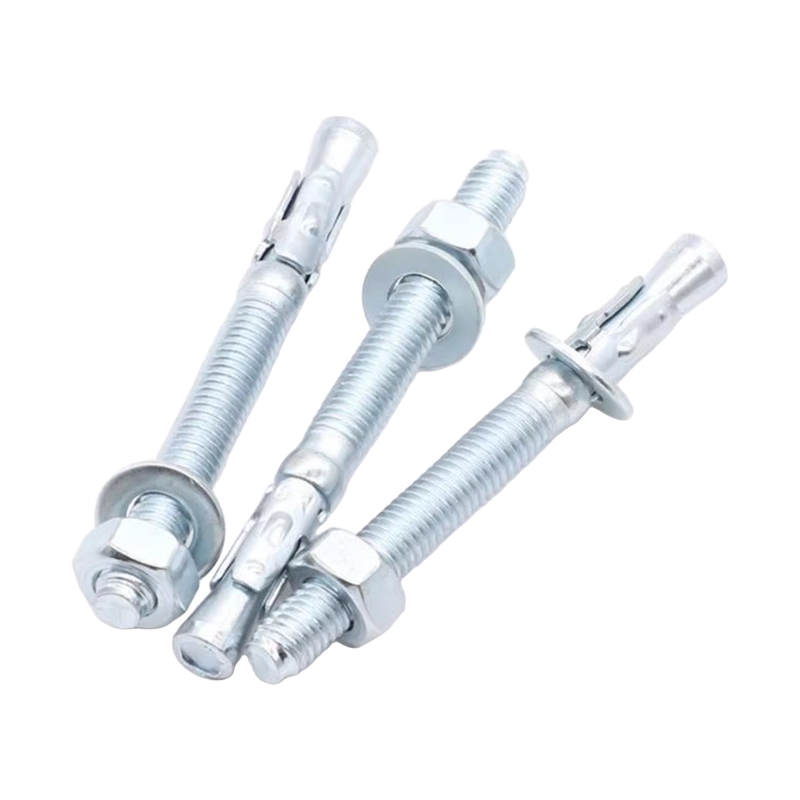 진동 방지 고정용 확장 웨지 앵커 이 웨지 앵커는 너트를 조이면 드릴 구멍 쪽으로 확장되므로 자동차 수리 벽 및 구조 지지대에 적합합니다. 인접한 단락에서는 앵커 검사 중 볼트 직경, 매립 깊이 및 토크 확인을 강조합니다. 제품보기 →
콘크리트용 시멘트 나사
시멘트 나사는 경화된 본체와 설계된 절단 플루트를 사용하여 나사산을 콘크리트에 직접 절단합니다. 가장 일반적인 실패는 크기가 작은 파일럿 구멍과 나사 주변의 벗겨진 콘크리트입니다. 절단 측면에 칩이 있는지 검사하고, 나사 제조업체 차트에 따라 드릴 직경을 확인하고, 금이 간 도금이나 마모된 지점이 있는 나사를 거부합니다.
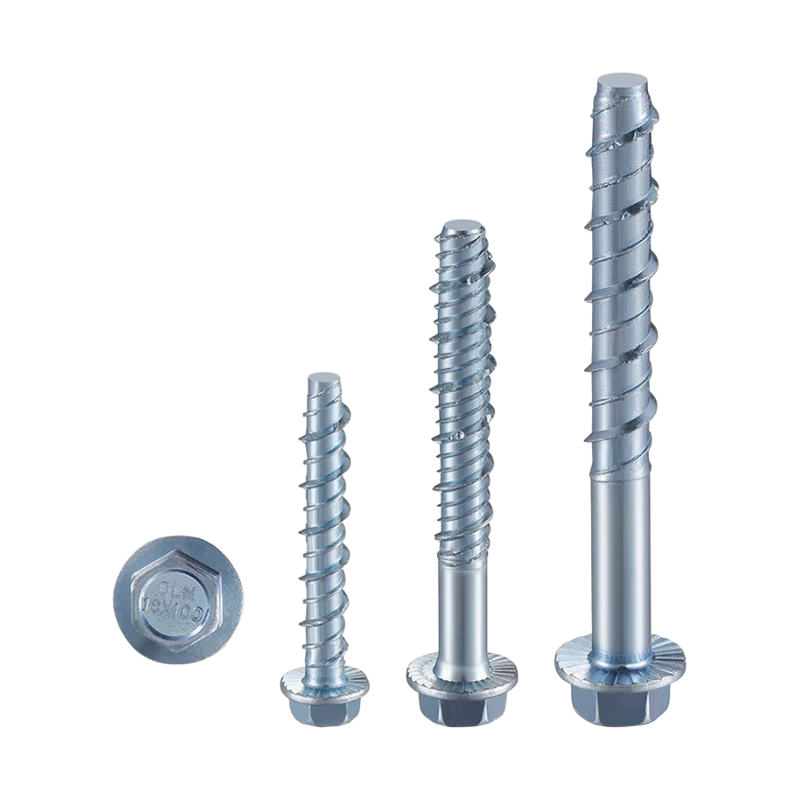 석조 및 콘크리트용 자가 절단 콘크리트 나사 이 콘크리트 셀프 태핑 나사는 나사산을 단단한 재료에 직접 절단하여 설치 단계를 줄이고 건설 또는 전력 시설에 적합합니다. 다음 단락에서는 이 제품의 배치에 맞춰 반복 가능한 입고 로트 검사 프로토콜의 필요성을 강조합니다. 제품보기 →
5단계로 실제 검사 프로토콜 구축
반복 가능한 프로토콜은 단일 측정보다 더 중요합니다. 이 순서는 500~20,000개의 들어오는 로트에 적용됩니다.
- 로트를 열기 전에 샘플 크기를 정의하십시오. ISO 2859-1에 따른 샘플링을 통해 안전이 중요한 패스너에는 AQL 0.65를 사용하고 일반 부품에는 AQL 1.5를 사용하십시오.
- 먼저 추적성을 확인하세요. 로트번호, 재질 인증서, 코팅 인증서를 확인한 후, 최상층뿐만 아니라 여러 상자에서 샘플을 꺼냅니다.
- 표시, 균열, 부식 및 도금 결함이 있는지 5배 확대하여 육안 검사를 실행합니다.
- 치수 및 기계적 검사 수행: 길이는 캘리퍼, 스레드 크기는 링 게이지, 경도는 Rockwell, 코팅 두께는 자기 게이지.
- 결과를 기록하고 결정하세요. 심각한 결함이 있는 경우 전체 로트를 거부합니다. 부적합 부품을 격리하고 명확한 서면 보고서와 함께 반환합니다.
패스너 로트를 거부하고 반품하는 경우
공급업체와 의견 차이가 발생한 후가 아니라 상자를 열기 전에 거부 경계를 설정하십시오.
- 고강도 볼트의 속성 클래스 표시가 없거나 읽을 수 없습니다.
- No-Go 게이지가 두 바퀴를 넘었습니다.
- 두 개 이상의 샘플에서 속성 클래스 범위를 벗어난 경도입니다.
- 코팅 물집, 벗겨짐 또는 눈에 보이는 비금속 균열.
- 단일 로트에 혼합 재료, 혼합 헤드 스타일 또는 혼합 코팅이 있습니다.
- 경화된 부품의 수소 유발 균열에 대한 단서.
육안 검사에 실패한 패스너는 절대 풀려서는 안 됩니다. 재작업은 일반적으로 도금이나 나사 측면을 파괴하며, 재작업한 패스너는 새 패스너보다 더 빨리 파손됩니다.
패스너 검사 질문 설치자가 가장 많이 묻는 질문
패스너는 얼마나 자주 점검해야 합니까?
안전이 중요한 접합부를 최소 1년에 한 번 검사하고, 진동이나 실외 습기에 노출된 모든 것을 3개월마다 검사하십시오. 인장된 볼트 연결의 경우 이완이 일찍 일어나기 때문에 서비스 첫 주에 토크 재점검이 가장 중요합니다.
패스너 입고 검사에 어떤 도구가 필요합니까?
디지털 캘리퍼, 나사산 피치 게이지, Go/No-Go 링 게이지 세트, 로크웰 경도 시험기, 자기 코팅 게이지, 토크 렌치 및 5x 돋보기가 거의 모든 입고 로트를 덮습니다. 1년에 한 번씩 추적 가능한 표준에 따라 길이 및 토크 도구를 교정하십시오.
볼트는 검사 후 재사용할 수 있나요?
부식, 나사산 손상 또는 소성 변형이 있는 볼트를 재사용하지 마십시오. 10.9 이상의 고강도 볼트는 피로 부하가 매우 낮고 나사산 상태가 No-Go 게이지로 확인되지 않는 한 전혀 재사용해서는 안 됩니다.
스테인리스 스틸 패스너를 검사하는 데 자석이 충분합니까?
자석은 전체 재료 테스트가 아닌 빠른 분류 테스트입니다. 대부분의 경우 오스테나이트계 SUS304와 마르텐사이트계 SUS410을 분리할 수 있지만, 동일 등급 내에서는 잘못된 화학성분을 검출할 수 없습니다. 안전성이 등급에 따라 결정되는 경우에는 양성 물질 식별 분광계를 사용하십시오.